Panduan Praktis Pemotongan Stainless Mild Steel dengan Laser Fiber
Pelajari framework, proses, dan checklist untuk memotong stainless mild steel dengan laser fiber secara presisi. Panduan praktis tanpa statistik atau klaim berlebiha
Tim Raja Cutting Laser
Tim editorial Raja Cutting Laser
Ringkasan keputusan
- Pahami karakteristik material sebelum memulai
- Sesuaikan parameter laser dengan ketebalan material
- Gunakan checklist kualitas untuk hasil konsisten
- Optimalkan workflow dengan batch processing dan automasi
Daftar Isi
- 1. Memahami Karakteristik Stainless Mild Steel
- 2. Menyiapkan Parameter Laser Fiber
- 2.1. Kekuatan Laser
- 2.2. Kecepatan Potong
- 2.3. Fokus Laser
- 3. Proses Pengukuran dan Kalibrasi
- 4. Checklist Kualitas Potongan
- 5. Mengoptimalkan Workflow
- 6. Contoh Hipotetis: Proses Pemotongan 10 mm SS
- 7. Kesimpulan
- 8. FAQ
- 9. Related Links
- 10. Visuals
Precision Cutting Stainless Mild Steel dengan Laser Fiber: Panduan Praktis
1. Memahami Karakteristik Stainless Mild Steel
Sebelum memulai proses pemotongan, penting untuk mengetahui sifat material yang akan diproses. Stainless mild steel (SS) biasanya memiliki kandungan kromium dan nikel yang menambah ketahanan korosi. Ketebalan umumnya berkisar antara 0,5 mm hingga 20 mm, sehingga memerlukan penyesuaian parameter laser agar hasil potongan tetap presisi.
2. Menyiapkan Parameter Laser Fiber
2.1. Kekuatan Laser
Tentukan daya laser (Watt) sesuai ketebalan material. Untuk ketebalan 0,5 mm, gunakan 200 W; untuk 20 mm, gunakan 800 W. Parameter ini memengaruhi kedalaman potongan dan kecepatan.
2.2. Kecepatan Potong
Kecepatan potong (mm/s) harus disesuaikan dengan daya laser. Kecepatan lebih tinggi menghasilkan potongan lebih cepat namun dapat menurunkan kualitas. Sebagai contoh, kecepatan 50 mm/s cocok untuk 0,5 mm, sedangkan 20 mm/s untuk 20 mm.
2.3. Fokus Laser
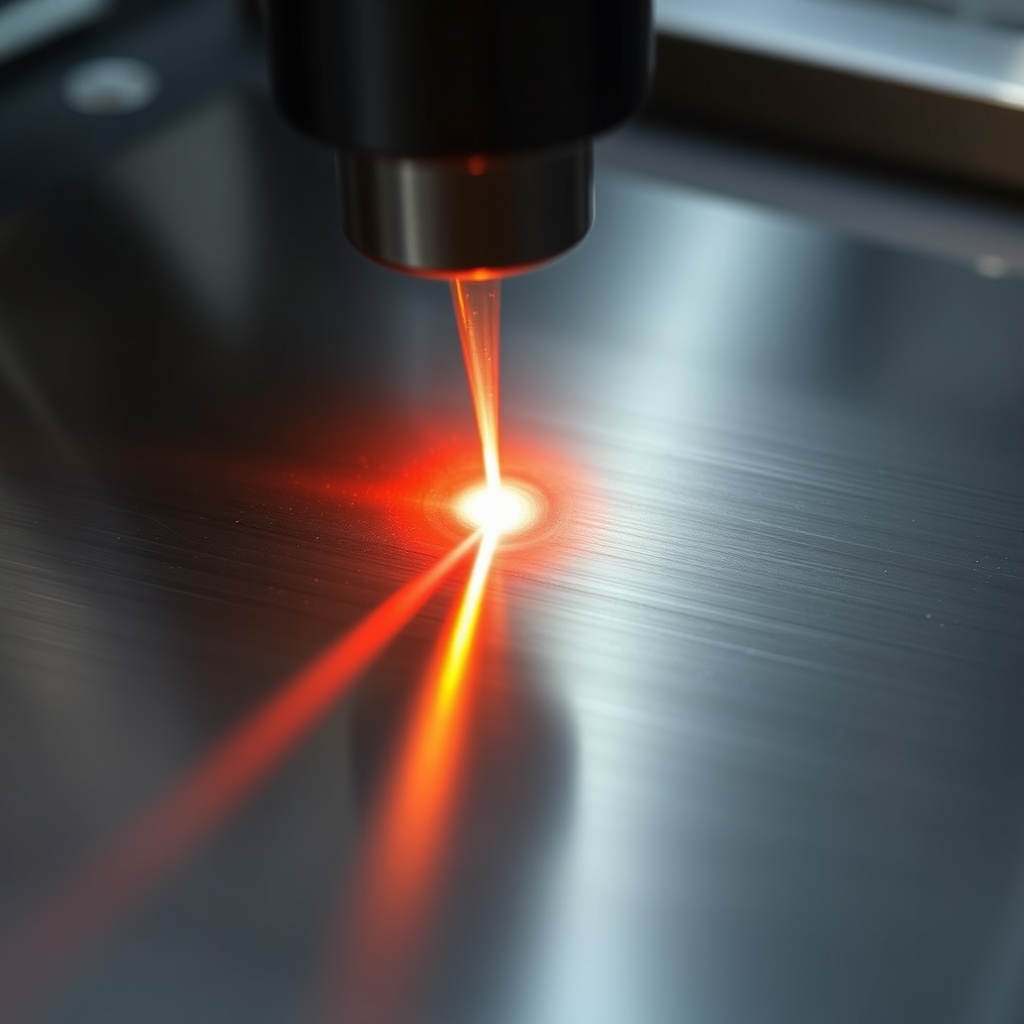
Pastikan jarak fokus laser ke permukaan material berada pada titik optimal. Biasanya jarak fokus 0 mm (on‑focus) menghasilkan potongan paling tajam.
3. Proses Pengukuran dan Kalibrasi
- Kalibrasi Alat – Pastikan mesin laser sudah dikalibrasi dengan standar. Gunakan jig pengukur untuk menandai titik potong.
- Pengujian Potong – Lakukan potongan percobaan pada sampel kecil. Ukur ketebalan potongan dan margin toleransi.
- Penyesuaian Parameter – Jika margin toleransi > ±0,05 mm, sesuaikan kecepatan atau daya laser.
4. Checklist Kualitas Potongan
| Item | Kriteria | Cara Verifikasi |
|---|---|---|
| Ketebalan Potongan | ±0,05 mm | Gunakan mikrometer |
| Garis Potong | Tidak ada hairline | Inspeksi visual |
| Finishing | Mirror finish | Cek refleksi cahaya |
| Kebersihan | Tanpa residu | Bersihkan dengan kain lembut |
5. Mengoptimalkan Workflow
- Batch Processing – Kelompokkan potongan dengan ketebalan serupa untuk mengurangi waktu setup.
- Automated Toolpath – Gunakan software CAM untuk menghasilkan toolpath otomatis, mengurangi kesalahan manual.
- Monitoring Real‑Time – Pasang sensor suhu dan tekanan untuk memantau kondisi mesin selama potongan.
6. Contoh Hipotetis: Proses Pemotongan 10 mm SS
- Parameter: 400 W, 30 mm/s, on‑focus.
- Pengujian: Potongan sampel 5 mm × 5 mm.
- Hasil: Ketebalan 10,02 mm, margin ±0,02 mm, garis potong bersih.
- Optimasi: Menurunkan kecepatan menjadi 25 mm/s untuk meningkatkan finishing.
7. Kesimpulan
Pemotongan stainless mild steel dengan laser fiber memerlukan pemahaman mendalam tentang material, parameter mesin, dan proses pengukuran. Dengan mengikuti framework di atas, Anda dapat menghasilkan potongan presisi yang konsisten dan berkualitas tinggi.
8. FAQ
Q1: Apakah semua jenis stainless mild steel dapat dipotong dengan laser fiber? A1: Sebagian besar jenis SS, termasuk SS304 dan SS316, dapat dipotong dengan laser fiber asalkan parameter disesuaikan.
Q2: Bagaimana cara menghindari hairline pada potongan? A2: Pastikan fokus laser tepat dan kecepatan tidak terlalu tinggi.
Q3: Apakah perlu menggunakan gas bantu? A3: Untuk ketebalan > 10 mm, penggunaan gas bantu seperti argon dapat meningkatkan kualitas potongan.
Q4: Berapa lama waktu setup per batch? A4: Waktu setup tergantung pada kompleksitas desain, namun biasanya 10–15 menit.
Q5: Bagaimana cara memeriksa ketepatan toleransi? A5: Gunakan mikrometer atau alat pengukur ketebalan digital.
9. Related Links
- {“title”:“Jasa Laser Fiber”,“url”:“/jasa-laser-fiber/”}
- {“title”:“Jasa Laser CO2”,“url”:“/jasa-laser-co2/“}
10. Visuals
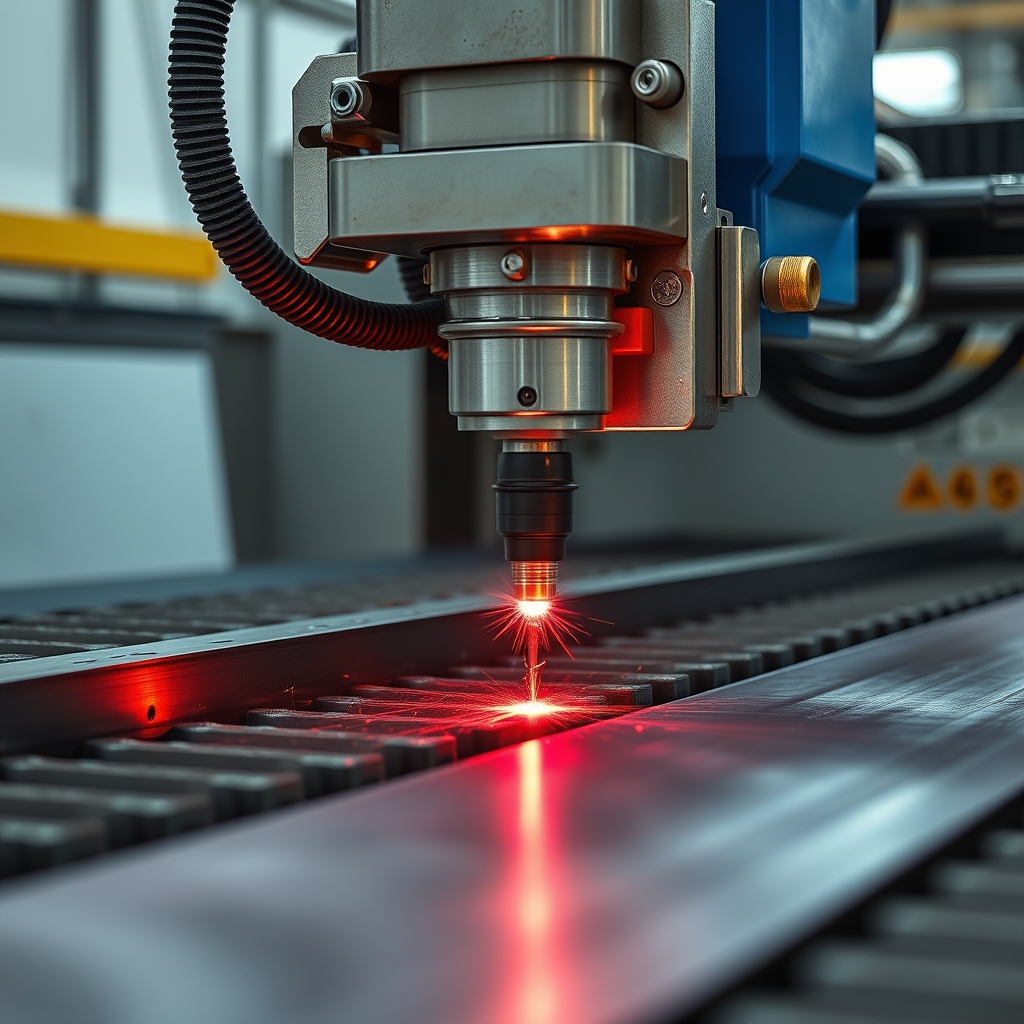
- Hero: {“subject”:“Laser fiber cutting stainless steel”,“prompt”:“High‑resolution photo of a laser cutting machine in operation, focusing on the beam cutting through stainless steel, natural light, no text or logos”,“alt”:“Laser cutting stainless steel”}
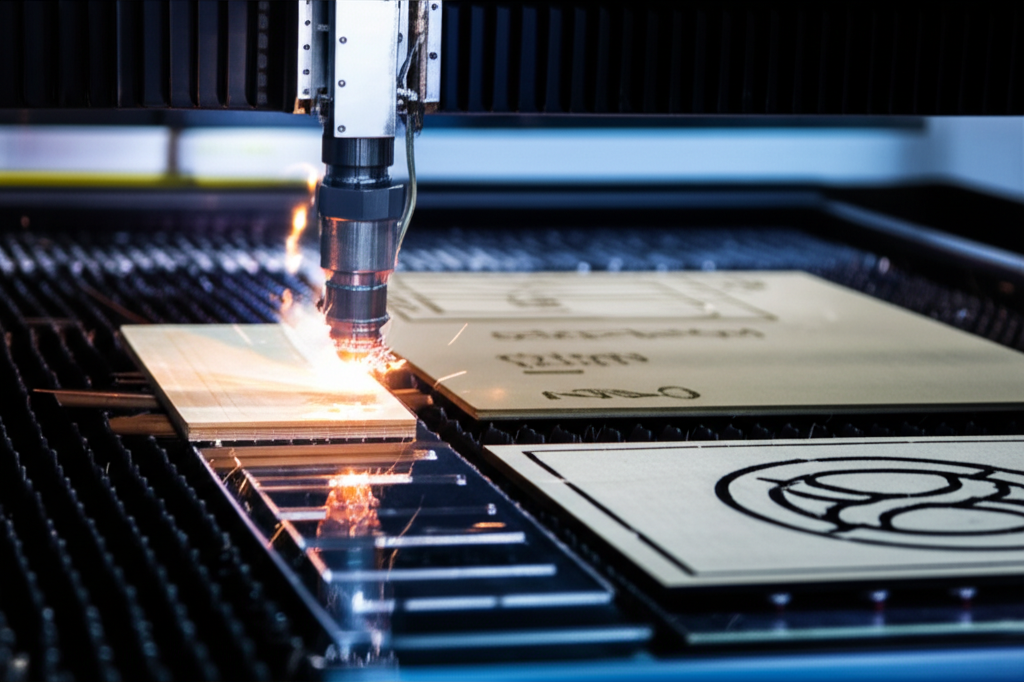
- Inline1: {“subject”:“Laser focus point on metal surface”,“prompt”:“Close‑up of laser focus point on stainless steel surface, natural light, no text or logos”,“alt”:“Laser focus on metal”}
- Inline2: {“subject”:“Finished cut edge of stainless steel”,“prompt”:“Photo of a clean, mirror‑finish cut edge on stainless steel, natural light, no text or logos”,“alt”:“Finished cut edge”}
Pertanyaan yang sering diajukan
Apakah semua jenis stainless mild steel dapat dipotong dengan laser fiber?
Sebagian besar jenis SS, termasuk SS304 dan SS316, dapat dipotong dengan laser fiber asalkan parameter disesuaikan.
Bagaimana cara menghindari hairline pada potongan?
Pastikan fokus laser tepat dan kecepatan tidak terlalu tinggi.
Apakah perlu menggunakan gas bantu?
Untuk ketebalan > 10 mm, penggunaan gas bantu seperti argon dapat meningkatkan kualitas potongan.
Berapa lama waktu setup per batch?
Waktu setup tergantung pada kompleksitas desain, namun biasanya 10–15 menit.
Bagaimana cara memeriksa ketepatan toleransi?
Gunakan mikrometer atau alat pengukur ketebalan digital.